

-
Giỏ hàng của bạn trống!

Sản xuất và in ấn bao bì HDPE – Túi nilon HDPE
Giá bán : Liên hệ
Túi HDPE, túi nhựa nilon Polyetylen mật độ cao
Túi HDPE là tên viết tắt tiếng Anh của màng polyetylen mật độ cao, dùng để chỉ màng polyetylen có mật độ trong khoảng 0,95-0,96.
 |
 |
So với túi LDPE và LLDPE, túi nilon HDPE nhựa polyetylen mật độ cao (HDPE) có mức độ phân nhánh thấp nhất trong cấu trúc đại phân tử nên có mật độ và độ kết tinh cao nhất, đồng thời hiệu suất của nó cho thấy độ cứng, độ bền cao hơn và khả năng chịu nhiệt tốt hơn, kháng dầu, đặc tính rào cản tuyệt vời đối với hơi nước, oxy, carbon dioxide, nitơ, v.v. Những đặc tính tuyệt vời này cũng được phản ánh trong các bộ phim làm từ chúng. Ngoài ra, túi HDPE có độ bền cao hơn cho phép làm mỏng hơn ở cùng mức độ bền để đạt được hiệu quả tiết kiệm vật liệu, độ cứng cao hơn nên độ mở của màng tốt hơn so với túi nhựa LDPE.
☞Xem thêm: Túi xách nữ
 |
 |
Polyethylene mật độ cao (HDPE) được sử dụng rộng rãi vì tính chất toàn diện tuyệt vời, nguồn nguyên liệu thô dồi dào và chi phí thấp. HDPE bắt đầu được đưa ra thị trường từ những năm 1970 với tỷ trọng sản phẩm từ 0,94 đến 0,97g/cm3, thường được gọi là sản phẩm polyethylene (PE) thế hệ thứ hai. Hiện nay, sự xuất hiện của công nghệ bimodal mang lại những phát triển mới cho thị trường. Phần trọng lượng phân tử cao của nhựa được sản xuất bằng công nghệ bimodal có độ bền cao hơn, trong khi phần trọng lượng phân tử thấp giúp quá trình nhựa tốt hơn, hiệu suất sản phẩm của nó tốt hơn đáng kể so với nhựa phân bố trọng lượng phân tử rộng nói chung và được gọi là thế hệ mới các sản phẩm túi HDPE.
 |
 |
 |
 |
 |
 |
HDPE là loại polyolefin lớn thứ ba trên thế giới xét về năng lực sản xuất và nhu cầu. Dự kiến đến năm 2012, năng lực sản xuất hạt nhựa HDPE của thế giới sẽ vượt quá 30 triệu tấn/năm. Năm 2002, năng lực sản xuất HDPE của thế giới vượt quá 20, triệu tấn/năm, tăng ròng 2,78 triệu tấn so với năm 1990 và tăng bình quân hàng năm là 3,1 %. Hiện nay, các công ty trên thế giới có năng lực sản xuất HDPE trên 1Mta bao gồm: Equistar (1,52Mt/a), Phillips (1,38Mt/a) và Solvay (1,16Mt/a), đều tập trung ở Châu Âu và Hoa Kỳ. Hiện tại không có nhà máy lớn nào ở các nước châu Á có thể sản xuất trên 300kt/năm.
 |
 |
Công dụng của túi HDPE
Công dụng chính của màng bao bì HDPE là một số sản phẩm đúc khuôn, trong đó màng thổi ép đùn cũng được sử dụng làm bao bì thực phẩm, túi mua hàng tạp hóa, màng lót phân bón, túi xách, màng bao bì nấm ăn được và túi đựng rác công nghiệp nói chung. Ngoài ra, còn có màng composite có thể dùng làm màng chống thấm, cách nhiệt đóng gói bao bì thực phẩm.
 |
 |
Mô tả sản phẩm in túi nilon HDPE
- ✓Màng HDPE là loại màng bán cứng
- ✓Màng trong suốt, màu trắng sữa, bề mặt bóng
- ✓Có sức mạnh tốt, độ dẻo dai và khả năng mở
- ✓Có độ bền kéo và độ bền va đập cao hơn. chống ẩm
- ✓Khả năng chịu nhiệt, kháng dầu và ổn định hóa học tốt hơn
- ✓Màng LDPE cũng có thể dán nhiệt nhưng không kín khí
- ✓Tìm hiểu, độ dày màng HDPE có thể giảm bằng độ dày của LDPE 75% đến 80%, giảm đáng kể chi phí.
 |
 |
Có ba công nghệ sản xuất nhựa HDPE là:
- ✓Phương pháp bùn
- ✓Phương pháp pha khí
- ✓Phương pháp dung dịch.
 |
 |
Tùy thuộc vào lò phản ứng, phương pháp bùn được chia thành hai tuyến quy trình:
- ✓Loại tấm
- ✓Phản ứng dạng ống.
 |
Túi HDPE có những đặc điểm sau.
- 1. Phạm vi nhiệt độ hoạt động rộng. Túi HDPE không chỉ được sử dụng để đóng gói thực phẩm đông lạnh mà còn dùng cho các loại túi đóng gói cần chịu được tiệt trùng bằng sôi (chịu được xử lý sôi ở nhiệt độ 100 độ C).
- 2. Có độ bền cơ học cao. Túi HDPE là loại màng bao bì polyethylene bền nhất, độ bền kéo của nó có thể gấp đôi màng bao bì LDPE (hơn 20Mpa), do đó, chỉ sử dụng HDPE làm màng bao bì có thể giảm độ dày, từ đó giảm tiêu hao đơn vị. Các thông số hoạt động cơ lý của màng HDPE được thể hiện trong bảng dưới đây (độ dày của màng HDPE được liệt kê là 25 micron).
 |
Bảng thông số tính chất cơ lý của túi HDPE
| Độ bền kéo (MD/TD)/Mpa | 45.2/45.4 |
| Tỷ lệ kéo (MD/TD)/% | 318/378 |
| Độ cứng bờ | 2100/1400 |
| Độ bền xé (MD/TD)/(N/cm) | 60/70 |
| Cường độ va đập khía/(J/m) | 27/1100 |
| Tỷ lệ hấp thụ nước 24h/% | <0.01 |
- 3. Nó có khả năng chống ẩm tốt và chống dầu tốt. Màng HDPE là loại có khả năng chịu nước tốt nhất trong số các loại màng đóng gói thông dụng, mặc dù khả năng chống dầu của nó không tốt bằng các loại màng chắn như nylon nhưng lại là loại tốt nhất trong số các loại màng polyetylen.
- 4. Dễ dàng hàn nhiệt và có thể hàn nhiệt nhiều lần.
- 5. Độ giãn dài, độ bền xé, độ bền va đập, v.v … rất cao, là một loại màng rất bền nhưng có cảm giác ít cứng hơn.
- 6. Khả năng chống nước, chống ẩm và kháng hóa chất tuyệt vời.
- 7. Không màu, không vị và không mùi.
- 8. Trọng lượng nhẹ nhưng nặng hơn LDPE và LLDPE.
- 9. Trong điều kiện nhiệt độ thấp, nó có độ cứng đáng kể.
- 10. Khả năng chịu nhiệt và ổn định nhiệt tốt hơn LDPE.
- 11. Nói chung, khi mật độ tăng, tính chất cơ học tăng, nhưng độ bền va đập giảm, khả năng chống ẩm, kháng hóa chất, chịu nhiệt, chống bám dính và đặc tính trượt kép đều tăng. Ngoài ra, khả năng thấm oxy, phân tán mùi, tính thấm hơi dung môi hữu cơ và các đặc tính khác đều giảm và khả năng chống nứt do ứng suất được cải thiện, điều này rất có lợi cho vật liệu đóng gói. Ngược lại, độ trong suốt trở nên kém hơn, độ giãn dài và độ bền va đập thấp hơn, khả năng xử lý khuôn kém hơn và khả năng bịt kín nhiệt cũng trở nên kém hơn.
- 12. Độ trong suốt của màng bao bì HDPE thấp hơn đáng kể so với màng bao bì LDPE. Do màng bao bì HDPE có độ trong suốt kém nên ảnh hưởng đến ứng dụng trong nhiều lĩnh vực đóng gói, tuy nhiên khi màng yêu cầu phải có đặc tính cản sáng (không trong suốt), ít chất cản sáng (như titan dioxide, v.v.). ..) có thể được thêm vào màng HDPE, màu đen cacbon) để thu được màng trong mờ hoặc mờ đục.
- 13. Màng bao bì HDPE có độ cứng tốt nhưng độ dẻo kém. Do tính linh hoạt kém nên độ dày màng bị hạn chế, độ dày tối đa (giá trị giới hạn) của màng bao bì HDPE là 0,10mm.
- 14. Phản ứng oxy hóa dễ xảy ra khi tiếp xúc với oxy, dẫn đến giòn và lão hóa.
- 15. Khả năng chống tia cực tím kém.
- 16. Chất kết dính có độ bám dính kém.
 |
 |
Quy trình sản xuất in túi HDPE
Quy trình in ấn và sản xuất túi nhựa HDPE (Polyethylene mật độ cao) chủ yếu bao gồm chuẩn bị nguyên liệu, ép đùn màng thổi, xử lý bề mặt, in ấn, làm túi và đóng gói. Đây là một quy trình công nghiệp tự động, liên tục. Do độ cứng và điểm nóng chảy cao, HDPE thường được sử dụng để làm túi vest hoặc túi đóng gói. Quy trình sản xuất chi tiết in ấn túi nhựa HDPE:
Chuẩn bị và trộn nguyên liệu (Trộn & Cấp liệu):
Hạt nhựa HDPE (màu trắng và trong suốt) được trộn đều với masterbatch (nếu cần tạo màu) và các chất phụ gia (như chất chống tĩnh điện và chất làm trơn) theo tỷ lệ nhất định.
Ép đùn màng thổi:
- ✓Ép đùn nóng chảy: Nguyên liệu đã trộn được đưa vào ống cấp liệu của máy ép đùn màng thổi, được gia nhiệt và làm tan chảy, sau đó trục vít sẽ ép đùn nguyên liệu thành màng.
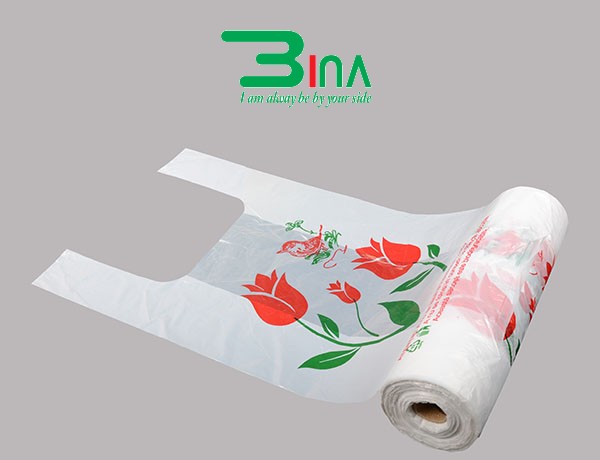
- ✓Ép thổi: Nguyên liệu nóng chảy đi qua khuôn để tạo thành bong bóng màng hình ống, và không khí nén được đưa vào để thổi bong bóng màng đến đường kính và độ dày yêu cầu.
 |
Làm nguội và cuộn:
Màng phim được làm nguội và tạo hình bằng vòng khí, làm phẳng bằng tấm xương cá, sau đó được cuộn thành cuộn phim (phim thô) bằng máy cuộn.
Xử lý bề mặt bằng phóng điện corona:
HDPE có năng lượng bề mặt thấp, khiến mực khó bám dính. Trước khi in, phải sử dụng bộ xử lý corona (phóng điện cao áp) để tăng sức căng bề mặt của màng phim, đảm bảo hình in bám chắc và không bị bong tróc.
Quy trình in ấn:
- ✓Phương pháp in: In ống đồng (chi tiết phong phú) hoặc in dập nổi (tốc độ cao, ứng dụng rộng rãi) thường được sử dụng.
- ✓Nạp mực và sấy khô: Cuộn phim được đưa vào máy in, nơi mực được chuyển lên phim bằng bản in màu. Hệ thống sấy khô đảm bảo mực khô hoàn toàn.
Làm túi:
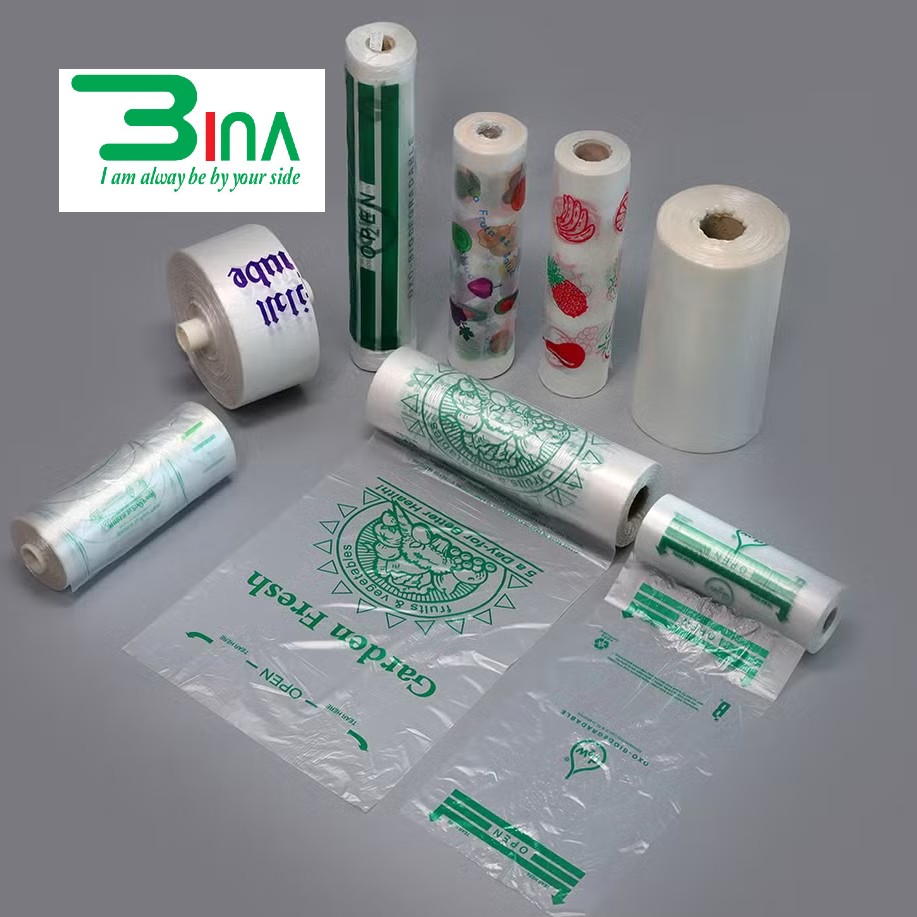
Cuộn phim đã in được đưa vào máy làm túi.
 |
Niêm phong và cắt:
Máy sẽ niêm phong (niêm phong nhiệt) màng phim và cắt thành từng túi riêng lẻ.
Gia công đặc biệt:
Đục lỗ (ví dụ: cho quai túi áo vest), chần bông (ví dụ: cho túi đựng rác), v.v.
Kiểm tra & Đóng gói:
- ✓Kiểm tra chất lượng in, độ bền mối hàn và kích thước của túi nhựa thành phẩm.
- ✓Tự động đếm, xếp chồng và đóng gói, tiếp theo là lưu trữ và phân phối.
Tính năng kỹ thuật chính:
- ✓Xử lý trước khi in: Xử lý corona là bước quan trọng nhất trong in ấn HDPE.
- ✓Kiểm soát độ dày: Tốc độ làm mát của vòng khí trong quá trình thổi màng ảnh hưởng trực tiếp đến độ đồng nhất của màng HDPE.
- ✓Khả năng hàn nhiệt: Kiểm soát nhiệt độ và áp suất trong quá trình sản xuất túi ảnh hưởng trực tiếp đến khả năng chịu tải của túi.
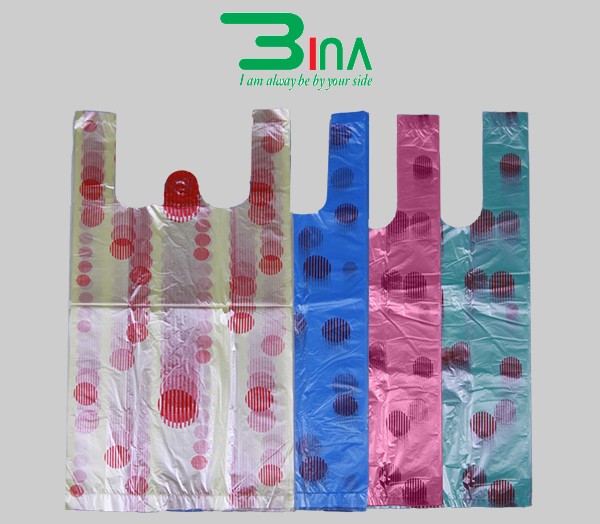 |
Vấn đề thường gặp khi in túi nhựa nilon HDPE
Các vấn đề thường gặp trong sản xuất và in ấn túi nhựa polyetylen mật độ cao (HDPE) chủ yếu tập trung vào xử lý bề mặt, độ bám dính mực, kiểm soát lực căng và biến dạng hoặc oxy hóa do hàn nhiệt ở nhiệt độ cao. Các vấn đề chính bao gồm bong tróc hình in, sai lệch vị trí, xước trên bề mặt nhựa, mùi khó chịu và hàn nhiệt kém. Sau đây là phân loại chi tiết các vấn đề thường gặp:
1. Xử lý trước khi in và các vấn đề về mực in
- ✓Độ bám dính bề mặt không đủ: HDPE có năng lượng bề mặt thấp và cần xử lý bằng phóng điện corona. Xử lý không đều hoặc không đủ có thể dẫn đến bong tróc mực.
- ✓Các vấn đề về bản in/lem mực: Cân bằng mực-nước kém hoặc mực khô quá nhanh dẫn đến độ bão hòa chấm kém, hình in mờ hoặc in không đều.
- ✓Màu mực không đều: Áp suất in không ổn định hoặc kiểm soát tốc độ kém dẫn đến mật độ mực không nhất quán.
2. Các vấn đề về quy trình và vận hành in ấn
- ✓Sai lệch vị trí màu: Màng HDPE có độ giãn dài tương đối cao (mặc dù thấp hơn LDPE, nhưng vẫn tồn tại). Nếu lực căng không ổn định, lỗi căn chỉnh màu dễ xảy ra trong quá trình in nhiều màu.
- ✓Vết xước màng: Vật lạ trên con lăn dẫn hướng hoặc con lăn trên của thiết bị cắt hoặc in có thể dễ dàng gây ra vết xước trên bề mặt màng.
- ✓Dung môi dư và mùi: Khi cán màng hoặc in quá dày, dung môi trong mực (như toluen và xylen) không dễ bay hơi, dẫn đến mùi khó chịu trong sản phẩm hoàn thiện.
3. Các vấn đề về hàn nhiệt và tạo túi
- ✓Oxy hóa và biến dạng khi hàn nhiệt: Nếu nhiệt độ khuôn hàn nhiệt quá cao hoặc áp suất không phù hợp trong quá trình hàn nhiệt HDPE, PE sẽ bị ép đùn và dính vào khuôn hàn nhiệt, hoặc thậm chí bị oxy hóa và tạo ra khói và mùi.
- ✓Biến dạng túi: Nếu màng không được làm nguội kịp thời sau khi đi qua khu vực hàn nhiệt độ cao, dễ xảy ra biến dạng vật lý.
4. Các yếu tố môi trường
- ✓Vấn đề tĩnh điện: Môi trường xưởng quá khô có thể dẫn đến tích tụ tĩnh điện, khiến bụi bị hút vào trong quá trình in hoặc túi bị dính vào nhau trong quá trình cắt.
- ✓Kiểm soát nhiệt độ: Nhiệt độ môi trường cao có thể ảnh hưởng đến tốc độ khô và độ nhớt của mực.
Giải pháp:
- ✓Đảm bảo giá trị xử lý corona lớn hơn 38 dynes/cm.
- ✓Kiểm soát chặt chẽ lực căng in, đặc biệt chú ý duy trì lực căng không đổi trong quá trình in nhiều màu.
- ✓Làm sạch các con lăn dẫn hướng và giảm nhiệt độ và áp suất hàn nhiệt.
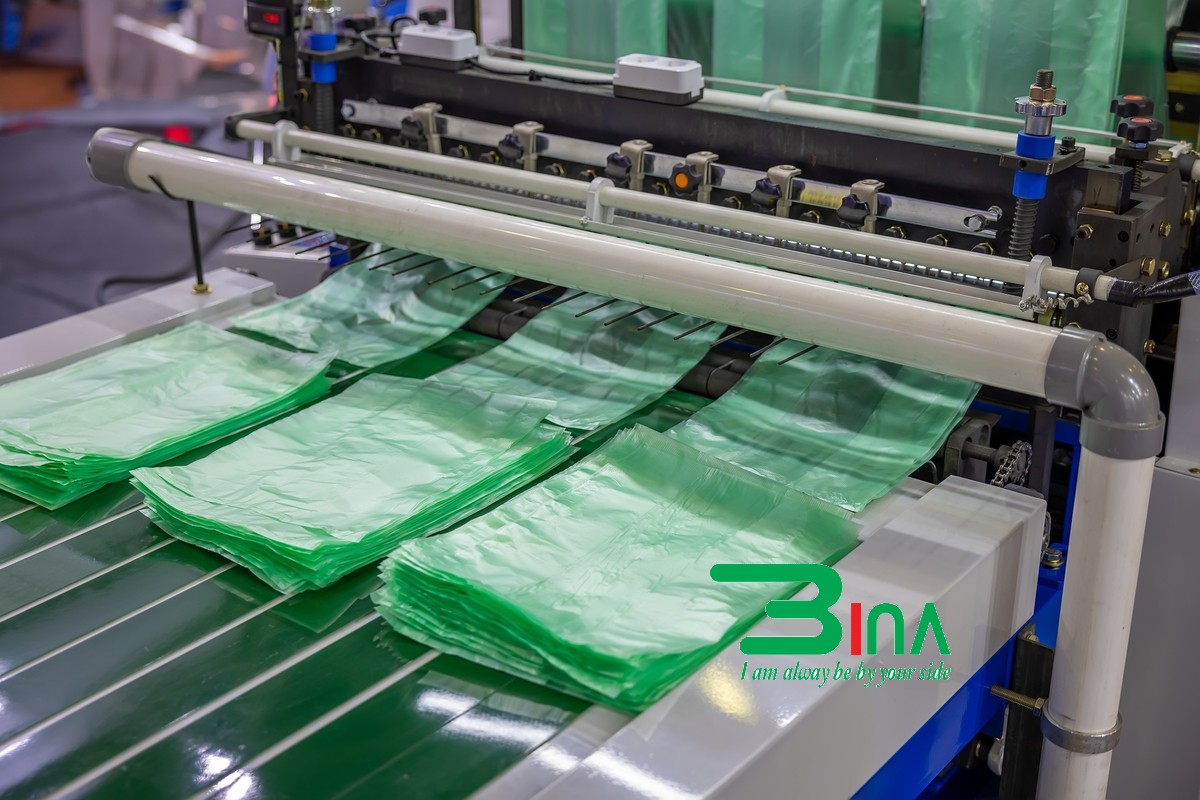 |
Đơn vị sản xuất túi nilon nhựa HDPE, in bao bì nhựa HDPE
Túi nilon HDPE nó có khả năng chịu nhiệt và nấu ăn, lạnh và đóng băng, có đặc tính chống ẩm, chống khí và cách nhiệt tốt, không dễ bị hư hỏng và bền gấp đôi túi LDPE. Nó có đặc tính bền giống như giấy và được gọi là “màng nhựa giống giấy”.
 |
Màng polyetylen mật độ cao cho cảm giác cứng, có màu trắng đục và mờ, biểu thị độ bóng kém, khi dùng tay chà xát sẽ tạo ra âm thanh giòn và độ bền nóng kém hơn LDPE.
Công ty TNHH Quốc Tế BiNa Việt Nam sản xuất và phân phối túi sạch không bụi, túi nhựa không bụi, túi chống tĩnh điện, túi chống tĩnh điện không bụi, túi đóng gói không bụi, túi pe không bụi, màng cuộn không bụi, túi nhựa phòng sạch, túi đựng trà sữa, túi màng ghép, túi hình đặc biệt không bụi, đáy vuông không bụi, túi hút chân không. Hãy gọi cho chúng tôi để được tư vấn và lấy mẫu miễn phí – hợp tác đôi bên cùng có lợi https://bina.com.vn





Đánh giá
Chưa có đánh giá nào.